Stahl chemisch vernickeln
Unlegierte wie auch hochlegierte Stähle neigen unter Umgebungseinflüssen zu schneller Korrosionsbildung und zeigen bei mechanischer Reibung raschen Verschleiß. Wir bieten eine dauerhafte Veredelung, wenn wir Ihre Bauteile aus Stahl chemisch vernickeln.
Unsere NiDur®-Schichtsysteme erzeugen hochharte, verschleißbeständige und maßhaltige Oberflächen, die selbst komplexe Bauteilgeometrien konturgenau abbilden. Geeignet für Präzisions- und Funktionsteile bis 1.000 kg Stückgewicht.
Jetzt Angebot anfordernWarum erfordert Stahl eine funktionelle Beschichtung?
Stahl ist der wichtigste Konstruktionswerkstoff im Maschinen- und Anlagenbau, besitzt unbeschichtet jedoch nur eine geringe Beständigkeit gegen Rost und chemische Belastungen. Herkömmliche galvanische Beschichtungsverfahren führen an Ecken, Bohrungen und Passungen oft zu ungleichmäßigem Materialauftrag, wodurch strenge Toleranzvorgaben verletzt werden.
Die Lösung: Das chemische Vernickeln stellt eine hervorragende Alternative dar: Die außenstromlose Abscheidung schützt Stahlbauteile nachhaltig vor Abrieb, Passungsrost und aggressivem Lochfraß – ganz ohne Nacharbeitsaufwand.
Unsere NiDur®-Verfahren im Überblick
Unter der geschützten Marke NiDur® veredeln wir Ihre Stahlkomponenten mit maßgeschneiderten Nickel-Phosphor-Legierungen für unterschiedlichste Beansprucherprofile:
NiDur®-P8
Mittelphosphorige Schicht (ca. 8 % Phosphor) mit hoher Grundhärte. Ideal für mechanisch stark beanspruchte Maschinenelemente und Werkzeugteile gegen leichten bis mittleren Verschleiß.
NiDur®-P12
Hochphosphoriges Schichtsystem (> 10 % Phosphor) für eine amorphe, strukturlose Oberfläche. Schützt Stahl zuverlässig in aggressiven Umgebungen gegen chemische Einflüsse und Korrosion.
NanoDisp®-PTFE
Gleichmäßig eingebettete PTFE-Partikel verringern den Reibkoeffizienten an beweglichen Stahlteilen maßgeblich. Verhindert effektiv den Stick-Slip-Effekt und stoppt Kaltverschweißen.
Duplex-Schichten
Kombination aus Chemisch Nickel mit ergänzender Hartchrom-Schicht oder Stinox®-Zinn-Nickel-Überzug. Höchster Schutz bei gleichzeitiger extremer mechanischer Belastung.
Technische Kapazitäten und Spezifikationen
Unsere Fertigungsausstattung ist auf Präzision und Flexibilität ausgelegt – von Kleinteilen bis hin zu Großkomponenten:
| Parameter | Spezifikation |
|---|---|
| Maximale Bauteilmaße | 1400 (L) × 400 (B) × 1000 (T) mm |
| Maximales Stückgewicht | Bis zu 1000 kg |
| Fertigungsverfahren | Gestellware und Trommelware (für Massenteile) |
| Legierungstypen | Mittelphosphorig (NiDur® P8), Hochphosphorig (NiDur® P12) |
| Zusätzliche Eigenschaften | Bleifrei, cadmiumfrei, konturentreu, hervorragend temperbar |
Vorteile der chemischen Vernickelung auf Stahl
Absolut konturentreuer Schichtaufbau
Gleichmäßige Schichtdicke an allen benetzten Stellen – auch an Gewinden, Einstichen und Innenbohrungen.
Extreme Oberflächenhärte
Durch gezieltes Tempern im Ofen lässt sich die Härte auf bis zu 70 HRC (ca. 1000 HV) steigern.
Herausragender Korrosionsschutz
Mit NiDur®-P12 wird der Stahluntergrund vollständig gegen Feuchtigkeit, Säuren und Atmosphäre versiegelt.
Hohe Verschleißfestigkeit & Gleiteigenschaften
Harte Matrix schützt vor Abrasionsschäden; PTFE-Einlagerungen senken die Reibung spürbar.
Zertifizierte Umweltstandards
Konform nach RoHS, WEEE sowie der EU-Altautoverordnung.
Geeignete Werkstoffe
Unser NiDur®-Verfahren veredelt ein breites Spektrum an Stahlwerkstoffen aus der modernen Fertigungstechnik:
- Unlegierte Baustähle: Wirtschaftlicher Korrosionsschutz & Passungsaufarbeitung.
- Vergütungs- & Werkzeugstähle: Maximale Abriebfestigkeit und Schutz vor Einlaufen.
- Gehärtete Stähle: Erhalt der Gefügestruktur bei dauerhaftem Oberflächenschutz.
- Edelstähle: Vermeidung von Festfressen (Kaltverschweißen) bei Gewinden.
- Gusswerkstoffe: Versiegelung poröser Oberflächen (Stahlguss & Grauguss) gegen Medien.
Hinweis: Wir bearbeiten ausschließlich metallische Grundwerkstoffe und beschichten keine Kunststoffe.

Typische Anwendungsbereiche
Unsere NiDur®-Beschichtungen bewähren sich in anspruchsvollsten Branchen:
- Maschinen- & Werkzeugbau: Führungsschienen, Wellen, Bolzen, Matrizen und Passungssitze bleiben maßhaltig.
- Automobilindustrie & Fahrzeugtechnik: Präzise Motorkomponenten, Ventile und Sensorgehäuse.
- Hydraulik & Pneumatik: Steuerkolben, Zylinderbohrungen und Ventilgehäuse widerstehen erosivem Verschleiß.
- Chemietechnik & Anlagenbau: Rohrleitungselemente, Pumpengehäuse und Behälterkomponenten.
Häufig gestellte Fragen (FAQ)
Funktioniert das chemische Vernickeln bei Stahl direkt?
Ja, Stahl wirkt im Gegensatz zu Buntmetallen katalytisch. Nach einer gründlichen Entfettung, Dekapierung und Reinigung im nasschemischen Vorbehandlungsbad scheidet das Prozessbad die Nickel-Phosphor-Legierung direkt und extrem haftfest auf der Stahl-Oberfläche ab.
Bleiben enge Toleranzen und Gewinde an Stahlbauteilen erhalten?
Ja. Da das chemische Vernickeln ohne äußeren elektrischen Strom arbeitet, baut sich das Material absolut gleichmäßig auf. An Außenecken, Kanten oder in Gewindegängen entsteht kein störender Kantenaufbau, sodass Zeichnungstoleranzen ohne mechanische Nacharbeit exakt eingehalten werden.
Welche Schichtdicke wird für Stahlbauteile empfohlen?
Für einen Basis-Korrosionsschutz im Innenbereich reichen oft Schichtdicken von 5 bis 10 µm. Bei starker Reibung oder aggressiven Außenbedingungen im Maschinenbau empfehlen wir Schichtstärken zwischen 15 und 50 µm. Die exakte Auslegung stimmen wir mit Ihren Konstrukteuren ab.
Wie läuft der Prozess des chemischen Vernickelns bei Stahl ab?
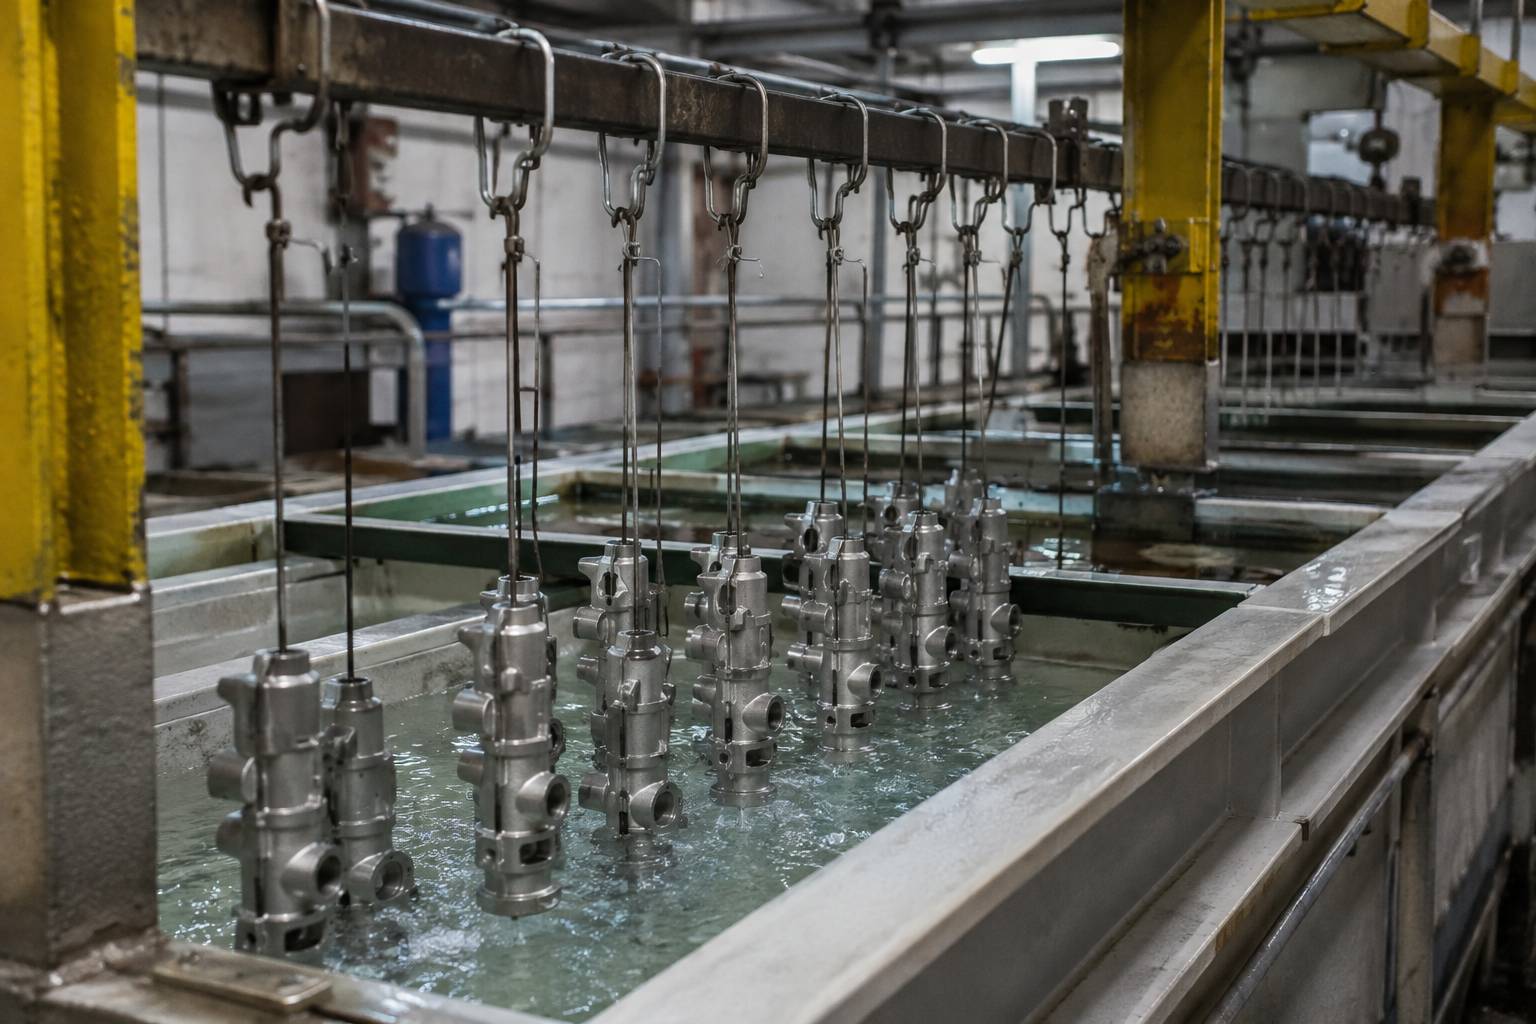
Die gereinigten Stahlteile werden in ein beheiztes Prozessbad (ca. 90 °C) getaucht. Dort reduziert sich das gelöste Nickel über den enthaltenen Phosphorträger autokatalytisch. Der Materialauftrag erfolgt gleichmäßig auf allen benetzten Außen- und Innenflächen.
Wie wirkt sich das Tempern auf chemisch vernickelten Stahl aus?
Durch eine thermische Nachbehandlung im Ofen (typischerweise zwischen 280 °C und 400 °C) bilden sich feinste Nickelphosphid-Ausscheidungen in der Schicht. Dies erhöht die Oberflächenhärte des Stahlbauteils von ca. 500–550 HV auf bis zu 1000 HV (ca. 70 HRC), was der Härte von Hartchrom entspricht.
Welche Zertifizierungen und Normen werden erfüllt?
Unsere Verfahren entsprechen den Anforderungen moderner Werksnormen führender Industrie- und Automotive-Konzerne. Zudem sind alle NiDur®-Schichtsysteme vollständig konform mit der RoHS-Richtlinie, der WEEE-Richtlinie sowie der EU-Altautoverordnung.